

Nzira yekugadzira yekupisa-inonyudza marata ejoko inotenderera ne "substrate processing → surface pretreatment → inopisa-dip galvanizing → post-mushonga → kuongorora nekutumira". Nhanho yega yega inoda kudzora kwakasimba pamusoro pekurongeka, kuchena, uye kunaka kwekuputira kuti ive nechokwadi chemichina zvivakwa, corrosion resistance, uye kuenderana kwemaplateti ekubatanidza. Matanho chaiwo ndeaya anotevera:
Sarudzo yeSubstrate: Zvichienderana neiyo voltage level (110kV/220kV/500kV/UHV) uye yakayerwa mutoro wendiro yekubatanidza, sarudza yakaderera alloy high simba mahwendefa esimbi kana forgings inosangana nezviyero zvakaita seGB/T 700 (Q235) uye GB/T 1591 (Q345) uye kuona kuti inosangana neiyo substrate simba. gare gare kutyoka nekuda kwekuremara mu substrate).
Material cutting: Uchishandisa CNC flame cutting, plasma cutting, kana laser cutting, plate yesimbi inochekwa kuita mablanks maererano nechimiro (rectangular, triangular, Y-shaped, etc.) yekubatanidza plate design dhizaini. Zvinodiwa zvakakosha: Mipendero yekucheka inofanirwa kuve yakati sandara, isina maburrs, kutsemuka, kana oxide yakasara, uye iyo dimensional kukanganisa inofanirwa kudzorwa mukati me ± 1mm (kuti ive nechokwadi chekurongeka kwekutevera kugadzirisa).
Stamping: Kune mahwendefa akakora kana marudzi ane zvakanyanya kushushikana zvinodikanwa, ma blanks mushure mekucheka anoda kuiswa mufogi muchina kana chidhindo chekutsikirira uye akaumbwa nekufa forging kunatsa mukati mesimbi zviyo nekuvandudza simba rose.
Machining Holes: Kushandisa CNC michini yekuchera kana machining centers, mabhoti maburi, maburi ekurembera, uye mamwe majoko ekubatanidza anopisa-dip galvanized joko plates anogadzirwa nemazvo zvinoenderana nemifananidzo. Iyo gomba dhayamita kushivirira inodzorwa mukati meH12 giredhi (± 0.15mm), uye iyo gomba spacing mhosho Ishoma pane kana kuenzana ne ± 0.5mm kuti ive nechokwadi chekuenderana nemabhaudhi e insulators, clamps, uye mamwe mahardware. Mipendero yegomba yakatenderedzwa (R Yakakura kupfuura kana kuenzana ne2mm) kudzivirira kushushikana kunokonzerwa nemapendero akapinza uye kudzivirira kuvhara kuvakwa panguva yekuputika.
Edge grinding: Geya mativi akachekwa, maburi, nepamusoro pendiro yekubatanidza uchishandisa vhiri rekukuya kana muchina wekupolisha kubvisa maburrs, flash, uye machining marks; gadzirisa uye gadzirisa zvikamu zvakaremara kuti uve nechokwadi chekuti chikanganiso cheflatness yeplate yekubatanidza iri Idiki pane kana kuenzana ne2mm/m.
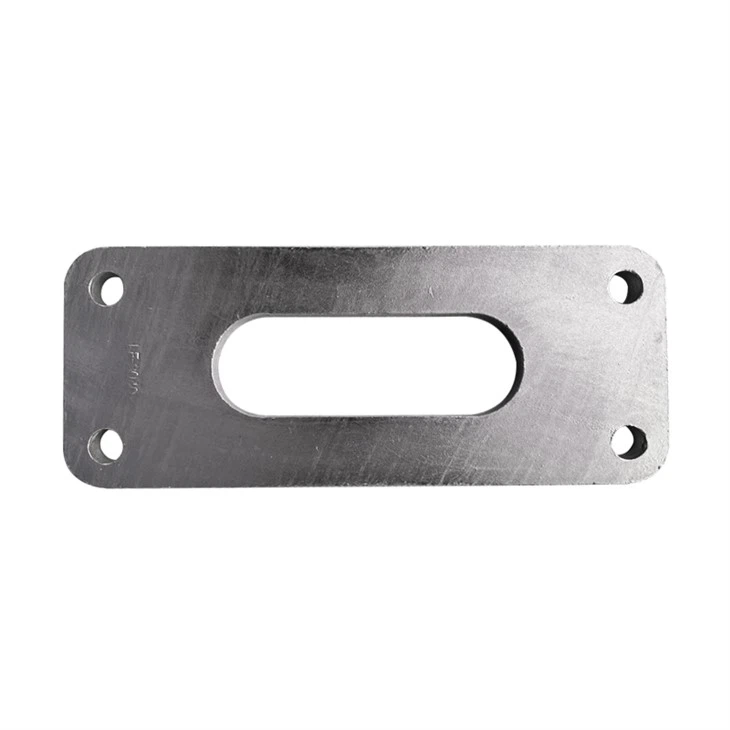
Alkaline degreasing: Nyura ndiro yekubatanidza mune alkaline degreasing tank pa 60-80 dhigirii kwemaminitsi 10-20 kuti ubvise mafuta epamusoro, mvura yekucheka, uye guruva; simbura zvakakwana nemvura yakachena kuti uone kuti hapana mafuta akasara. Pickling yekubvisa ngura: Nyura ndiro yakasvibiswa yekubatanidza mu 15-20% hydrochloric acid pickling tank kwemaminitsi 15-30 kubvisa pamusoro pe oxide scale, ngura, uye rolling oxide film; kurudzira nguva nenguva panguva yekunhonga kudzivirira kubvisa ngura isina kukwana mune dzimwe nzvimbo.
Fluxing kurapwa: Isa ndiro yakakanuka mubhati rinoyerera pa70-80 dhigirii uye inyura kwemaminetsi matatu-5 kuti uite yunifomu flux firimu pamusoro. Iyi firimu inogona kuparadzanisa mhepo uye kudzivirira yechipiri oxidation ye substrate; iyo zvakare inoderedza kushushikana kwepamusoro kweiyo zinc fluid, ichibvumira iyo zinc mvura kuti ivhare zvakaenzana pamusoro peiyo substrate.
Zinc kunyudzwa kwemushonga: Shandisa hanger yekuisa yakatwasuka ndiro yakaomeswa yekubatanidza mumvura yezingi woinyudza kwemaminetsi matatu-5 kuona kuti zinc fluid inonyorovesa zvizere pamusoro pe substrate uye inogadzira metallurgically bonded zinc{4}}iron alloy layer + pure zinc layer composite structure. Iyi ndiyo zvakare inonyanya kukosha maitiro mune inopisa-dip galvanized joko mahwendefa.
Kutonhodza zinc inodzorwa: Zinc-mapuleti akanyudzwa anosimudzwa zvishoma nezvishoma kubva muzinc fluid, uye yakawandisa zinc fluid pamusoro inopeperetswa nehanger inozunguza kana kuti banga remhepo kuti ridzore ukobvu hwekuputira; zvino vanoiswa mumvura inotonhorera tangi yekukurumidza kutonhora, iyo inonatsa makristasi ekuputira uye inovandudza kuoma uye kupfeka kusagadzikana;
Kucheneswa nekuporiswa: Mushure mekutonhodzwa, shandisa waya bhurashi kana vhiri kuchenesa mazingindu, mavanga ezinc, uye mavanga ekuisa pamusoro pezvinopisa{0}nyika ma plates ejoko kuti pave pakanaka; ita kucheneswa kwechipiri kwemazaru kuti udzivise coating buildup inokanganisa kuisa bhaudhi.





